Bienvenue dans cette série de vidéos consacrée à l’un des procédés phares du travail des composites : la stratification polyester.
Que vous souhaitiez concevoir des éléments de carrosserie sur mesure, restaurer des carénages de moto, fabriquer un capot de protection industriel ou tout simplement réaliser vos propres pièces thermoformées, cette technique reste aujourd’hui la solution incontournable. À la fois économique, extrêmement robuste et polyvalente, elle permet de donner vie à des formes complexes tout en garantissant une excellente résistance mécanique.
Au fil de ce tutoriel pas à pas, nous allons vous guider à travers toutes les étapes fondamentales de la fabrication. De la préparation méticuleuse du moule jusqu’au démoulage final, vous découvrirez les gestes de pro, les produits adaptés et les astuces clés pour réussir vos pièces du premier coup et éviter les erreurs classiques.
Prêt à vous lancer ? Attaquons tout de suite la première étape indispensable : la préparation de votre support.
Étape 1 : La préparation du moule
Plus votre moule sera en bon état, plus il durera dans le temps. Il vous permettra également de sortir des pièces de bien meilleure qualité, limitant ainsi le travail après démoulage.
Un moule peut avoir besoin d’une remise en état pour différentes raisons : modèle mal préparé, usure, accident de démoulage, mauvais stockage… Lorsqu’il s’agit de défauts de surface, on pourra les rattraper par ponçage avec des papiers de verre à l’eau puis polissage avec les TR315 comme vous le verrez dans la vidéo ci-dessous. On pourra pousser la finition avec la TR311 et aller jusqu’au poli miroir en faisant un lustrage avec le TR308.
Si le moule présente des défauts importants comme des bulles ou des éclats, ils devront être préalablement rebouchés avec le Mastic Époxy de Finition 8050/8058.
Étape 2 : L’application de la cire TR104
L’étape cruciale dans le moulage : le choix et l’application du démoulant !
Lorsque l’on travaille le polyester, le démoulant qui s’impose, c’est la cire. Il en existe différentes sortes, mais ce sont celles au Carnauba qui se sont imposées au fil du temps pour leur facilité d’utilisation, leur bonne tenue en température et leur transfert faible sur les pièces.
Nous distribuons la TR104, qui est un standard dans le domaine des composites. On pourra aussi bien l’utiliser pour l’époxy que pour le polyester, mais aussi dans certains cas pour le polyuréthane.
Cette cire doit obligatoirement être appliquée sur une surface lisse et non poreuse pour être efficace. De la qualité d’application découlera la facilité de démoulage et la longévité du moule.
Voici la méthode pour réussir avec la cire.
Étape 3 : La pose du gel-coat
Le gel-coat est la carapace de votre pièce : c’est lui qui la rend étanche et crée une surface uniforme sur laquelle les peintures pourront s’accrocher sans subir le marquage de la fibre de verre.
Il existe plusieurs qualités de gel-coat. Dans le cas présent, nous utiliserons le Gel Coat Blanc Industriel , mais si la pièce est destinée aux milieux humides (bateaux, piscines, réservoirs…), on choisira le Gel Coat Marine Isophtalique.
Bien que la pose semble simple, elle doit être faite en respectant bien certaines règles pour éviter des problèmes qui se traduiront par des pièces de mauvaise qualité nécessitant un gros travail de finition.
Pour que le gel-coat polymérise correctement, il doit :
Être appliqué entre 300 et 500 g/m² : trop fin, la fibre sera visible et vous risquez des problèmes de frisure ; trop épais, vos pièces vont fissurer au démoulage et/ou faïencer avec le temps.
-
Être sec au toucher au bout de 1 à 2 heures maxi : pour cela, ajustez le dosage de catalyseur en fonction de la température. Attention, le gel-coat reste poisseux même au bout de plusieurs heures, on dit qu’il est « amoureux ».
-
Ne pas dépasser 12 à 24 h d’attente (suivant la température) avant de stratifier.
-
Si l’application se fait au pistolet : il faut utiliser une buse de 2,5 mm minimum, diluer le gel-coat avec 5 à 10 % d’acétone pure et bien respecter une distance d’au moins 30 cm entre la buse et la pièce.
Étape 4 : La stratification
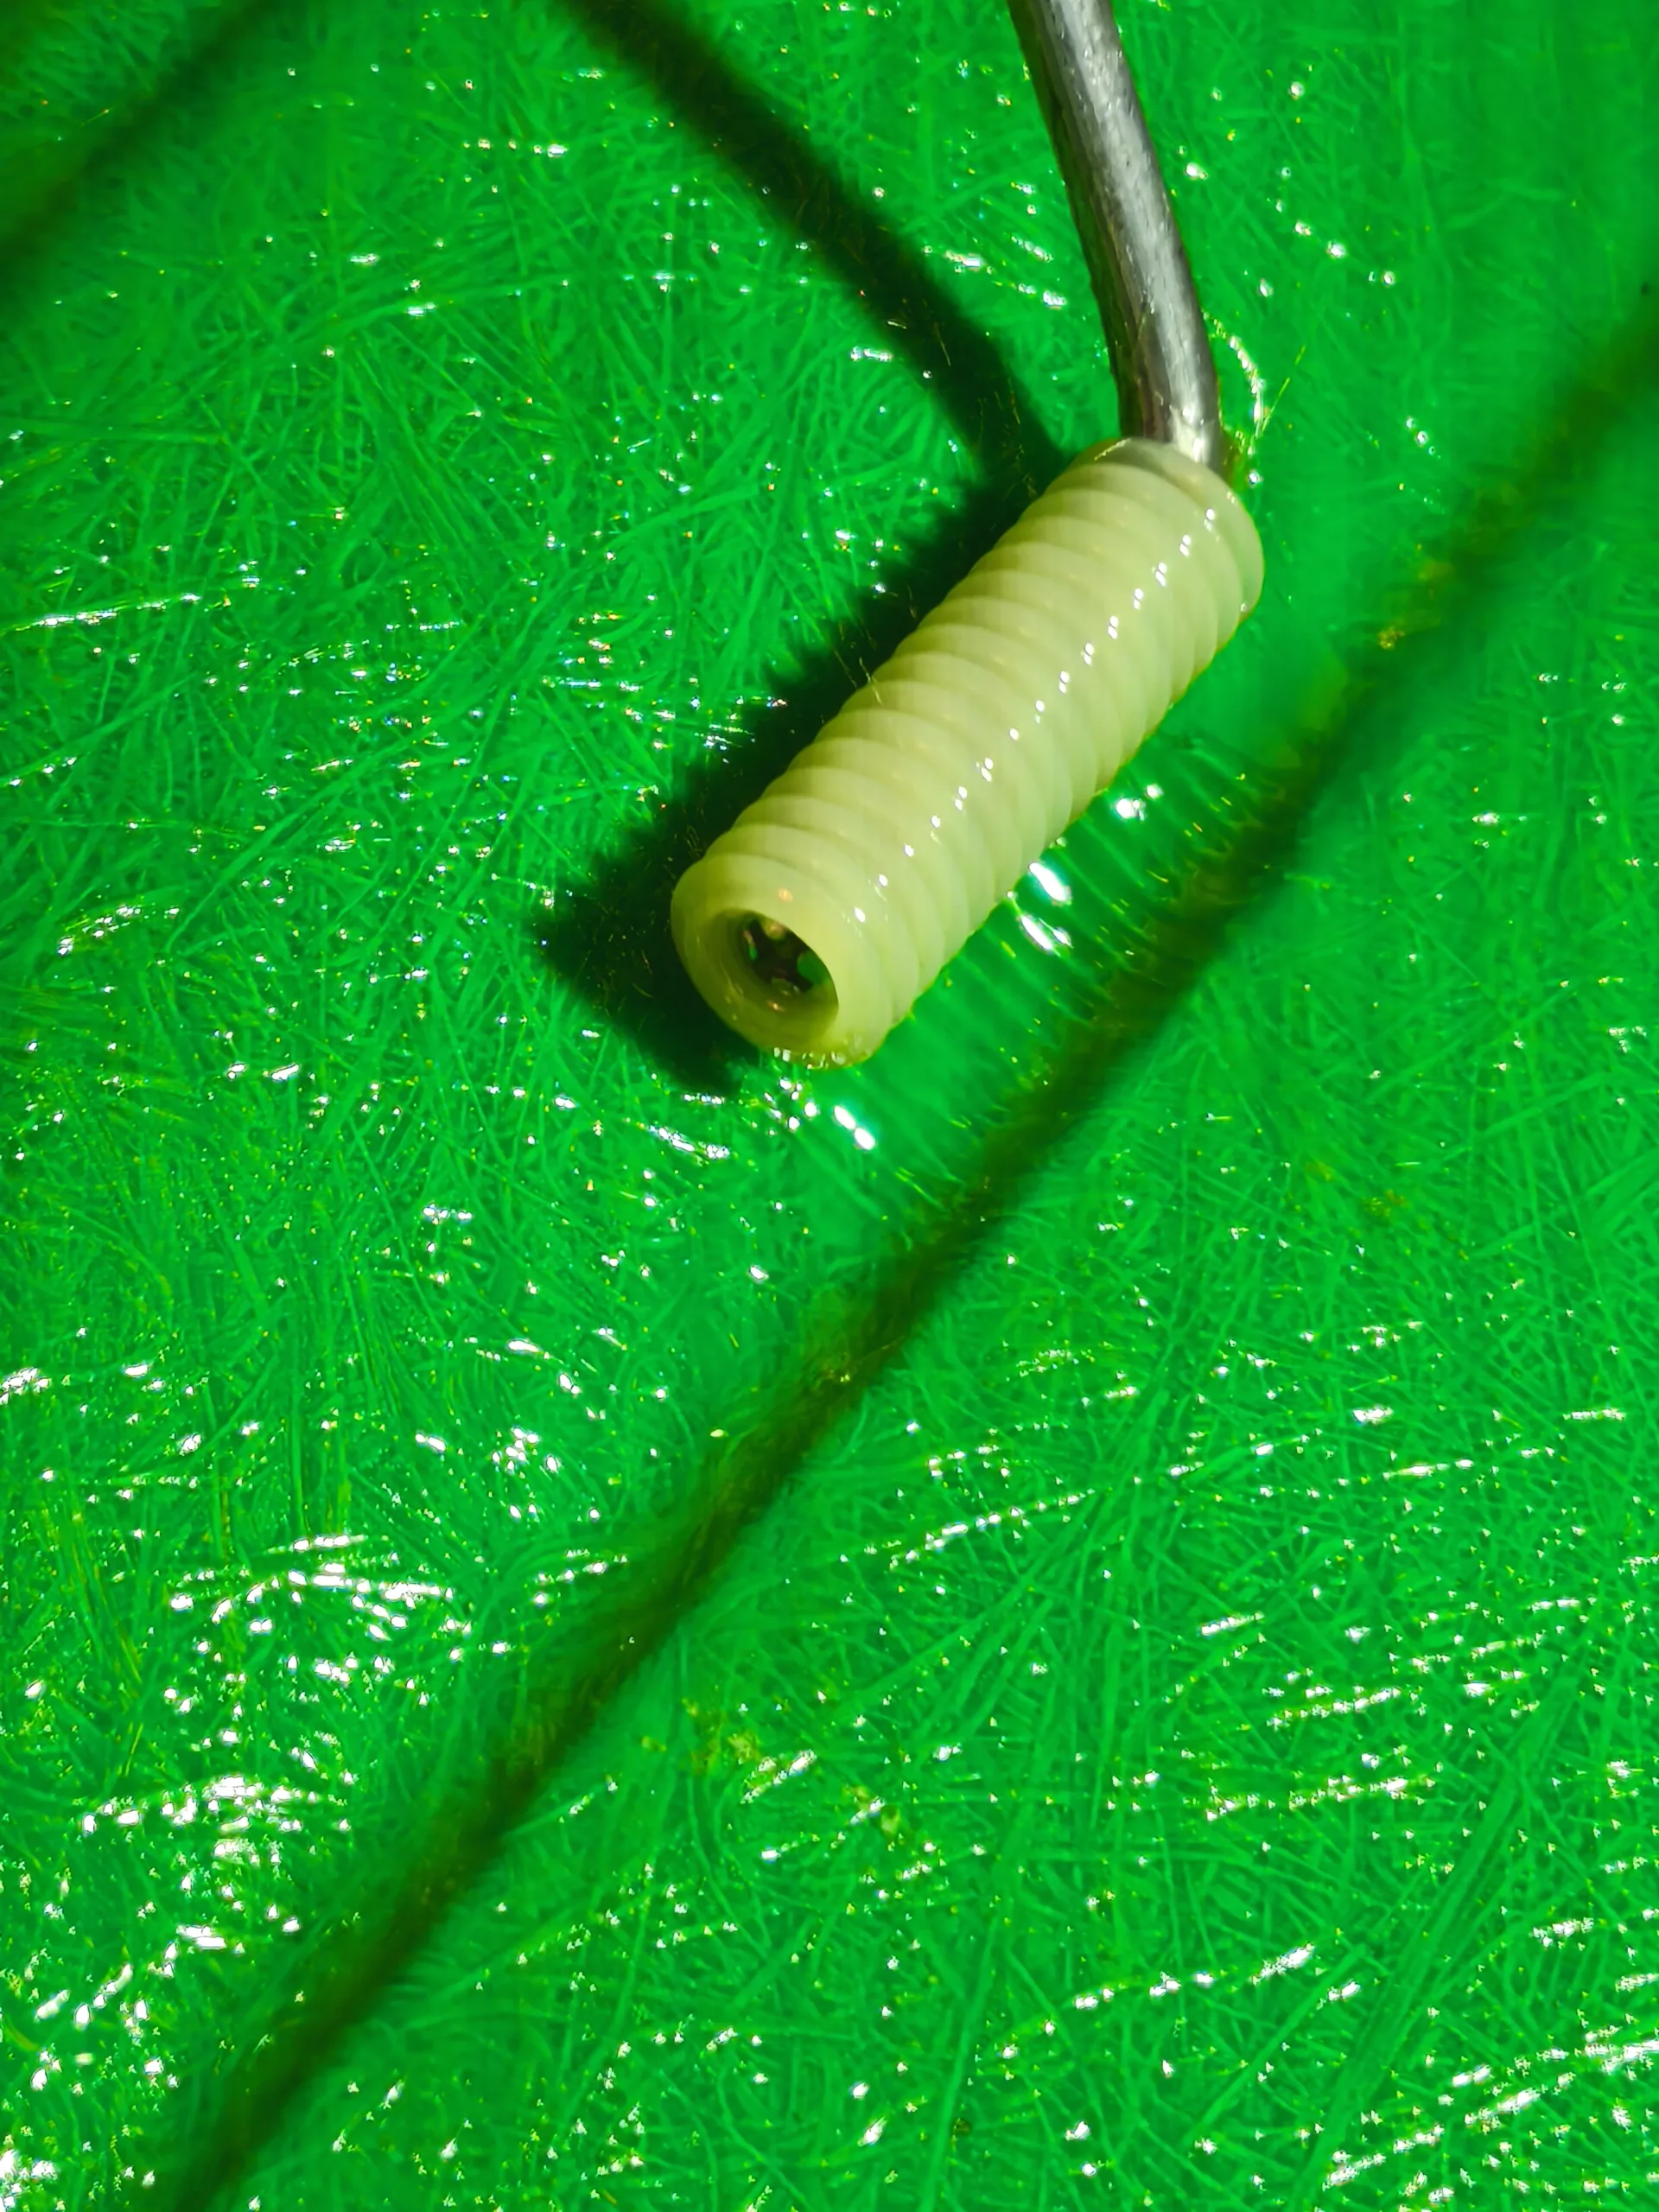
La stratification, c’est le cœur même du travail des matériaux composites. Le principe est simple mais redoutablement efficace : il s’agit de superposer plusieurs couches de renfort textile — ici de la fibre de verre — et de les imprégner d’une résine liquide. Sous l’action d’un catalyseur, une réaction chimique s’amorce : la résine va durcir (polymériser) pour emprisonner le tissu et former une structure monobloc, à la fois légère, rigide et extrêmement résistante.
Dans ce tutoriel, nous allons travailler avec une association classique et très polyvalente :
-
Un MAT de verre de 300 g/m² : constitué de fibres de verre coupées et liées entre elles de manière aléatoire, il offre une excellente épousabilité des formes et constitue la base idéale pour monter rapidement en épaisseur.
-
Une résine polyester : économique, facile à mettre en œuvre et parfaitement adaptée au mat de verre pour vous garantir un séchage rapide et un rendu très solide.
Les objectifs de cette étape sont :
-
D’imprégner sans excès la fibre de verre.
-
De poser de façon uniforme les couches de tissu afin d’obtenir une épaisseur de pièce régulière.
-
De chasser les bulles d’air dans les angles et entre les couches de tissu grâce au rouleau débulleur.
-
De finir la pose et le débullage avant la prise de la résine (attention aux températures et au dosage du catalyseur !).
Etape 5 : Le démoulage
Le moment de vérité ! C’est la phase ultime qui révèle si la préparation et les étapes précédentes ont été menées dans les règles de l’art. Si la cire et le gel-coat ont été appliqués méticuleusement, le travail se fera presque tout seul.
L’erreur fatale à éviter : Ne tapez jamais sur le moule ou la pièce avec un maillet ou des outils métalliques. En plus d’être inefficace, cela risque de marquer la pièce, de fissurer le gel-coat ou de détruire définitivement le moule.
La bonne méthode pas à pas :
-
Dégagez les contours : Commencez par décoller délicatement la pièce sur tout son périmètre à l’aide de Cale à Démouler en plastique ou en bois dur.
-
Faites levier en douceur : Insérez vos cales en les faisant se faire face aux endroits stratégiques pour créer une tension progressive sans déformer le composite.
-
Utilisez l’air comprimé : Si vous en disposez, soufflez un filet d’air entre le bord du moule et la pièce. L’air va s’infiltrer sous la surface et décoller la pièce presque instantanément avec un « claquement » caractéristique très satisfaisant !
L’astuce de pro : Au fil des utilisations, vous apprendrez à connaître votre moule sur le bout des doigts. Chaque géométrie a son « point d’amorce » privilégié. Plus un moule sert, plus les démoulages deviennent fluides et rapides !